
Les essentiels de l’atelier / Électronique
Apprendre à souder.
Comprendre chaque liaison.
Choisir le matériel, préparer son poste, réussir un premier joint et le contrôler : un parcours complet pour débuter au fer à souder sur de petits montages électroniques.
 30 min de lectureCrazydoub ·
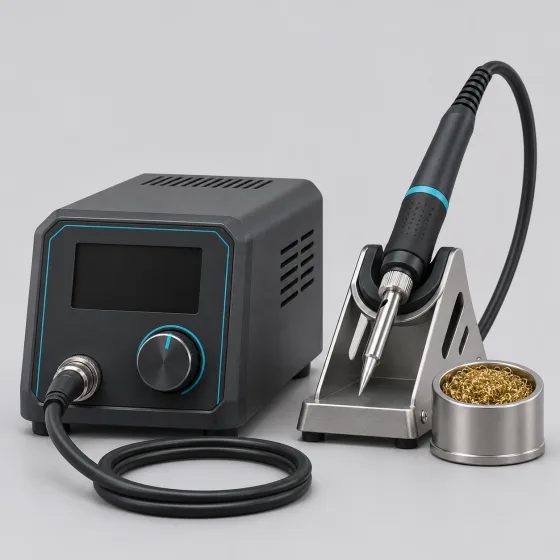
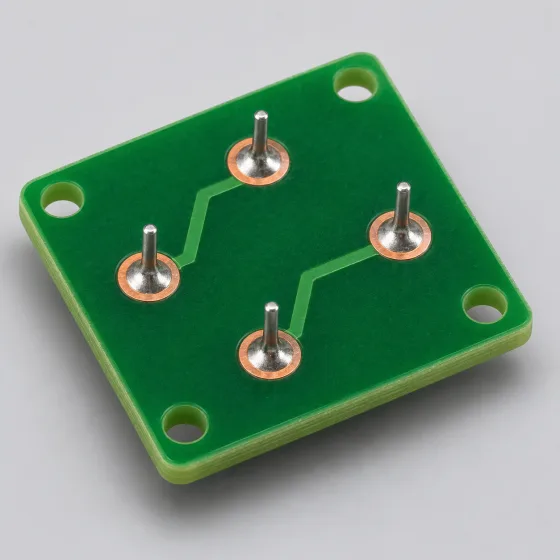
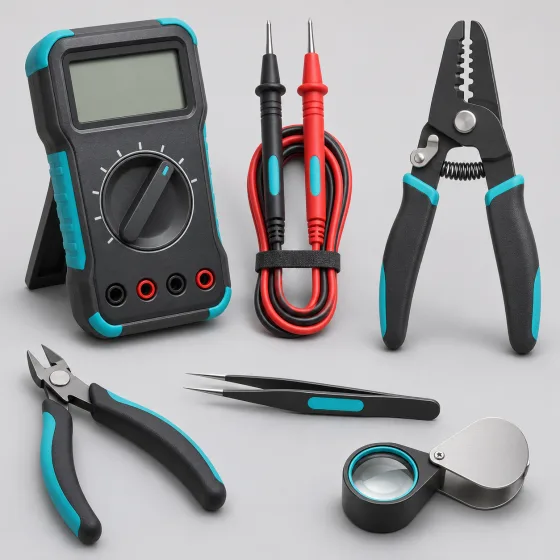
Visuels illustratifs sur fond neutre. Le contrôle d’un joint réel reste visuel et électrique.
Le bon premier projet : une plaque d’exercice ou un kit neuf en basse tension, avec des composants traversants assez espacés. Ce guide ne constitue pas une méthode d’intervention sur le secteur, les batteries ou les appareils conservant une énergie dangereuse.
Quatre repères avant de commencer
Panne
C’est l’extrémité métallique chauffée du fer, celle qui transmet la chaleur au joint. Pour la remplacer, arrêtez la station et attendez son refroidissement selon la notice.
Pastille et patte
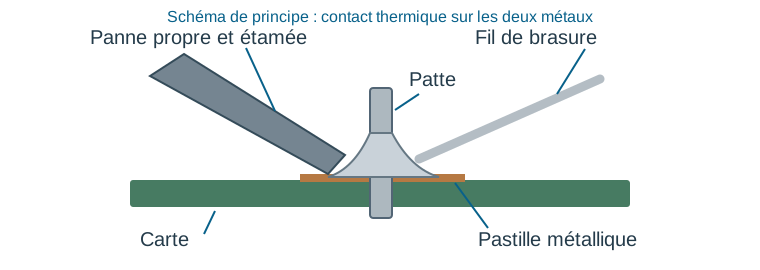
La pastille est la zone métallique de la carte destinée à la liaison. La patte est le conducteur du composant. Le joint de brasure doit relier les deux.
Étamage et mouillage
Étamer consiste à déposer une fine couche d’alliage sur un métal. Le mouillage désigne son étalement et son adhérence à la surface, plutôt qu’une bille qui reste posée dessus.
THT et CMS
Un composant traversant (THT) passe dans les trous de la carte. Un composant monté en surface (CMS, ou SMD) est soudé sur les pastilles sans pattes traversant la carte.
Installer un poste de travail sûr
Commencez sur un kit neuf et une alimentation basse tension isolée. Préparez le poste avant de chauffer le fer.
Hors tension, vraiment
Débranchez l’alimentation et les piles du montage avant toute intervention. Ne débutez pas sur une alimentation secteur, un flash, un micro-ondes ou un appareil contenant de gros condensateurs : ils peuvent rester dangereux même débranchés. Ne soudez pas directement sur une cellule lithium.
Chaleur et projections
Posez le fer dans son support stable, sur une surface résistante à la chaleur. Portez une protection des yeux ; retenez la patte coupée avec la pince pour qu’elle ne soit pas projetée. Rangez le câble et éloignez objets inflammables, enfants et animaux.
Capter les fumées
Le flux chauffé émet des fumées irritantes, y compris avec un alliage sans plomb. Placez une aspiration adaptée au plus près du point de travail et gardez le visage hors du panache. Un petit ventilateur qui redistribue la fumée ne remplace pas une captation efficace.
Hygiène et produits
Pas de nourriture sur le poste ; lavez-vous les mains après manipulation et collectez les chutes. Lisez les fiches de sécurité du flux et du nettoyant. Utilisez les solvants loin du fer chaud, de toute flamme et de toute mise sous tension ; laissez sécher complètement.
Le matériel : indispensable, puis utile
Une station correctement régulée et une panne adaptée comptent davantage qu’un grand nombre d’accessoires. Vérifiez la disponibilité des consommables avant de choisir le matériel.
Station réglable + support
Choisissez une régulation de température, une prise en main confortable et des pannes remplaçables. Le support doit retenir le fer sans basculer. Une veille automatique est utile. La puissance annoncée seule ne décrit pas le transfert de chaleur au joint.
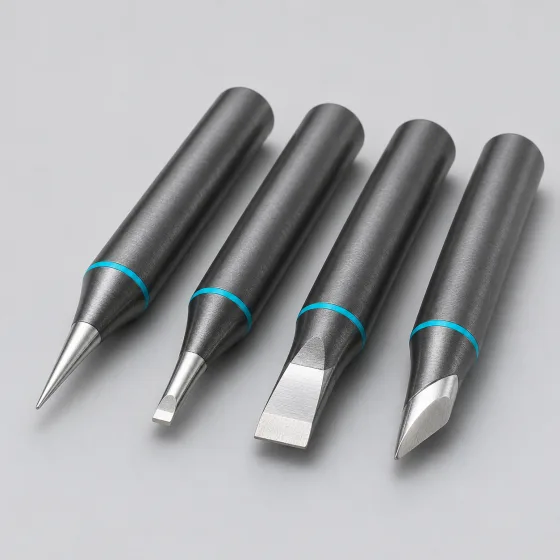
Panne biseautée
Pour débuter en traversant, une petite panne plate ou biseautée facilite le contact simultané avec pastille et patte. Une aiguille extrêmement fine transmet peu de chaleur sur une grande pastille. La panne doit toucher la zone utile sans menacer les voisins.
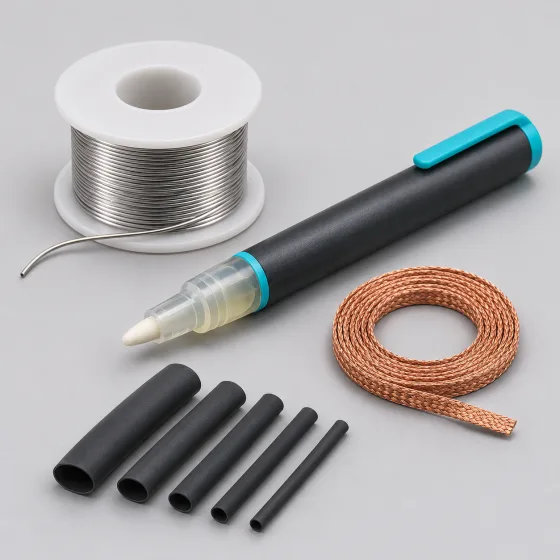
Alliage et flux électronique
Prenez un fil de brasure identifié, de petit diamètre adapté aux pastilles (environ 0,5 à 0,8 mm pour les premiers petits montages), avec flux prévu pour l’électronique. Un flux additionnel compatible aide aux reprises. Écartez les décapants et pâtes acides de plomberie.
Maintien, coupe et contrôle
Un support de carte, une pince coupante affleurante, une pince à dénuder, des brucelles et un multimètre couvrent les premiers besoins. Ajoutez une loupe et une lampe orientable. Les mors du support ne doivent ni écraser la carte ni toucher le fer.
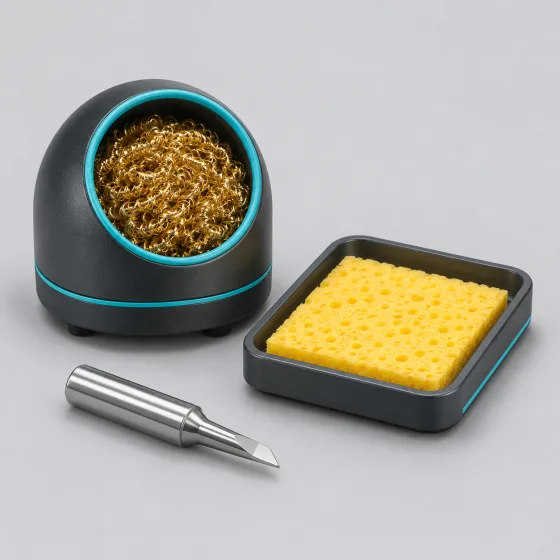
Nettoyage de panne
La laine de laiton prévue pour le fer, ou une éponge appropriée légèrement humide selon sa notice, retire les résidus. Réétamez ensuite la panne. Une éponge détrempée refroidit inutilement ; une laine d’acier ménagère n’est pas le bon accessoire.
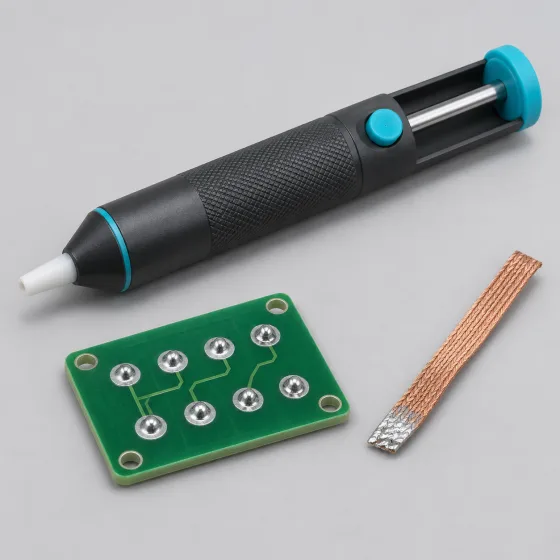
Tresse et pompe
La tresse absorbe la brasure fondue ; la pompe aide à libérer un trou traversant. Elles deviennent utiles dès les premiers essais. Entraînez-vous sur une plaque d’exercice avant de tenter de retirer un connecteur à plusieurs broches.
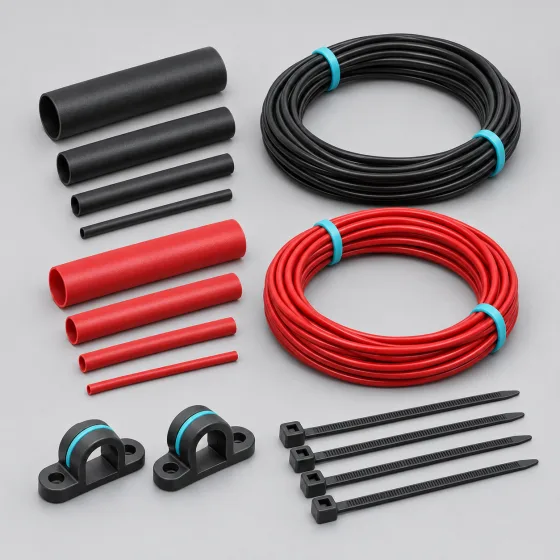
Isolation et consommables
Prévoyez gaine thermorétractable, fil adapté au courant du montage, supports de composants et essuyage compatible avec le nettoyage choisi. Une soudure ne remplace ni une isolation correcte, ni un dispositif de retenue mécanique du câble.
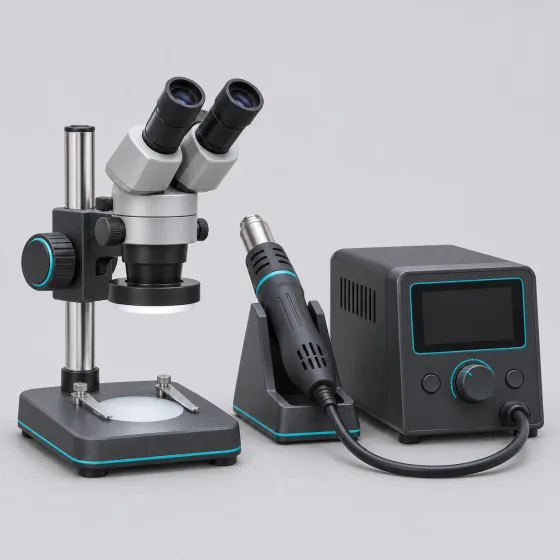
Pour plus tard
Microscope, air chaud et station de dessoudage facilitent certains travaux CMS, mais ne sont pas nécessaires pour apprendre les joints traversants. Les composants sensibles aux décharges électrostatiques demandent un poste et des accessoires ESD adaptés.
Comprendre la brasure et le flux
Le terme courant « soudure à l’étain » désigne ici un brasage tendre : on fait fondre l’alliage d’apport pour relier les métaux, sans faire fondre la patte ni la piste.
Sans plomb
Les alliages Sn-Cu et Sn-Ag-Cu sont courants, mais leurs plages de fusion diffèrent. Une surface plus satinée qu’avec un alliage au plomb n’est pas, à elle seule, un défaut. Utilisez la référence et les recommandations du fabricant de votre fil.
Présence de plomb
Les cartes anciennes et certains fils contiennent du plomb. Identifiez ce que vous manipulez, limitez la contamination du poste et collectez les déchets. Pour un nouvel exercice, choisissez un consommable sans plomb clairement identifié plutôt qu’un fil de récupération inconnu.
À quoi sert le flux ?
Il aide à retirer les oxydes et à obtenir le mouillage des surfaces pendant le brasage. Il ne remplace pas une surface propre ou un bon contact thermique. Ajoutez-en une quantité modérée lors d’une reprise, selon les instructions du produit.
« No-clean » et nettoyage
« No-clean » ne signifie pas que tout résidu est toujours acceptable : l’environnement et les exigences du montage comptent. Les flux hydrosolubles ont un protocole de nettoyage spécifique. Ne nettoyez pas une carte au hasard avec de l’eau ou de l’alcool : vérifiez produits et composants.
Régler et préparer le fer
La consigne affichée n’est pas la température du joint. La panne, sa propreté, la masse de cuivre et la récupération de la station déterminent le résultat.
Une base, pas un chiffre magique
Partez de la consigne recommandée pour votre alliage et votre station. Autour de 350 °C est un repère d’essai fréquent pour de petits joints, pas une règle universelle. Ne confondez pas température de fusion de l’alliage et température de panne ; respectez les limites du composant.
Nettoyer puis étamer
Lorsque le fer est prêt, nettoyez brièvement la panne et déposez une fine pellicule de brasure sur sa zone active. Elle doit la mouiller. Une panne noire sur laquelle l’alliage reste en bille doit être remise en état selon sa notice ou remplacée.
Adapter le contact
Posez la face utile de la panne sur la pastille et la patte, sans appuyer fortement. Un peu d’alliage sur la panne facilite le transfert thermique. Si la fusion reste difficile, vérifiez d’abord propreté, panne, flux et masse à chauffer avant d’augmenter la consigne.
Limiter la chauffe
Un petit joint doit se former rapidement. Si rien ne mouille après quelques secondes, retirez le fer, laissez refroidir et cherchez la cause. Chauffer longtemps ou appuyer davantage peut décoller une pastille ; une hausse systématique de température n’est pas une solution.
Un réglage de départ ne remplace pas les recommandations de la station, de l’alliage et du composant. Si la liaison ne se forme pas, diagnostiquez le contact thermique avant de prolonger la chauffe.
Le geste : réaliser un joint traversant
Entraînez-vous d’abord sur une plaque à pastilles ou un kit traversant. Immobilisez la carte : vos deux mains doivent rester disponibles pour le fer et le fil de brasure.
1. Identifier la pièce
Lisez valeur, référence et sens de montage. Une résistance courante n’est pas polarisée ; LED, diode, condensateur électrolytique et circuit intégré demandent un repérage avant insertion.
2. Préparer la liaison
Insérez la patte dans une pastille propre, maintenez le composant et immobilisez la carte. Ne soudez pas sur une patte sale, une piste arrachée ou une surface manifestement oxydée.
3. Chauffer les deux métaux
La panne propre et étamée touche ensemble la pastille et la patte. Vous chauffez la liaison à former, sans chercher à remplir le trou avec une boule déposée depuis le fer.
4. Apporter l’alliage
Présentez le fil de brasure à la liaison chauffée, à l’opposé de la panne si possible. Il doit fondre et se répartir sur les deux surfaces. Ajoutez juste de quoi former le joint.
5. Retirer le fil
Quand le joint est formé, retirez d’abord le fil d’apport. Évitez la surcharge : la forme de la patte et de la pastille doit rester identifiable.
6. Retirer le fer
Retirez ensuite la panne. Ne bougez plus la pièce et laissez refroidir naturellement. Souffler sur le joint ou le déplacer pendant la solidification n’améliore pas le résultat.
7. Inspecter et couper
À la loupe, recherchez un mouillage des deux surfaces, une forme régulière et l’absence de pont. Coupez la longueur de patte inutile en retenant la chute ; suivez les indications du kit.
8. Contrôler avant alimentation
Vérifiez les polarités et l’absence de débris, puis les liaisons au multimètre sur le montage hors tension. Un bel aspect ne prouve pas, à lui seul, la qualité électrique.
Fils, connecteurs et premiers CMS
Les principes restent les mêmes, mais le maintien, la quantité d’alliage et l’isolation changent selon l’assemblage.
Composants traversants
Commencez par résistances et composants bas, puis montez progressivement les pièces plus hautes selon la notice du kit. Vérifiez les sens avant de souder plusieurs pattes. Un support de circuit intégré peut éviter de chauffer directement le circuit lors de l’apprentissage.
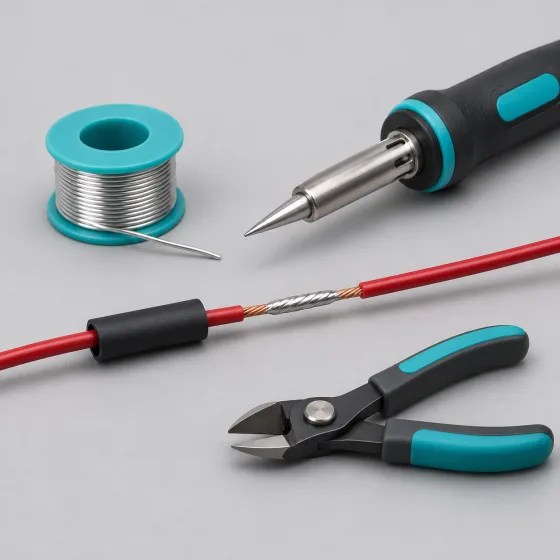
Deux fils et leur gaine
Glissez la gaine avant l’assemblage. Dénudez sans entailler les brins, préétamez légèrement si la technique le demande, puis chauffez les surfaces préparées ensemble. Évitez une longue zone rigide gorgée de brasure ; isolez et maintenez le câble après refroidissement.
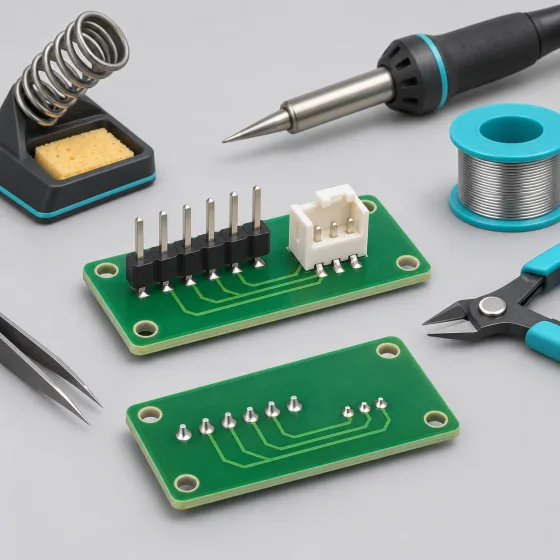
Broches et connecteurs
Immobilisez les broches bien droites, soudez un premier point, contrôlez l’alignement puis terminez. Limitez la chauffe près du plastique. Un connecteur à vis ou une cosse à sertir s’utilise selon sa notice : ne présumez pas qu’il faut étamer un fil destiné au serrage.
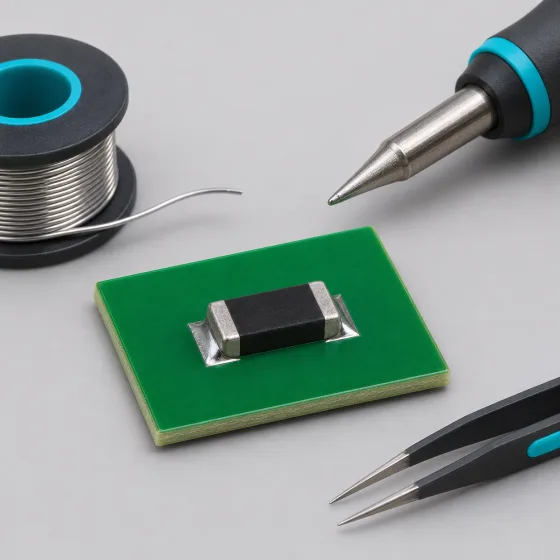
Premiers CMS au fer
Choisissez une plaque d’exercice avec de grands passifs, par exemple 1206 ou 0805. Déposez un peu d’alliage sur une pastille, positionnez la pièce avec les brucelles en refondant ce point, puis soudez l’autre côté avec du flux adapté. Réservez pas fins et boîtiers sans pattes visibles à une étape suivante.
Reconnaître et contrôler une bonne liaison
Faites trois contrôles complémentaires : aspect, continuité prévue et absence de liaison indésirable. Le multimètre ne remplace pas la lecture du schéma.
Inspection à la loupe
La brasure doit rejoindre patte et pastille, sans fissure, pointe libre ni contact avec la voisine. Une forme légèrement concave est un bon repère sur un joint traversant courant. L’aspect mat d’un alliage sans plomb ne suffit pas à conclure à une soudure froide.
Continuité hors tension
Débranchez le montage. Branchez les cordons dans COM et V/Ω selon la notice du multimètre, puis sélectionnez la continuité. Vérifiez d’abord le comportement en touchant les pointes ensemble. Contrôlez les points qui doivent être reliés ; le seuil du bip dépend du multimètre.
Chercher un pont
Comparez au schéma les pastilles voisines et les rails d’alimentation. Un bip entre + et − exige une vérification, mais un circuit réel peut aussi présenter une faible résistance ou un condensateur en charge de mesure. Ne concluez pas sur le seul son du multimètre.
Première alimentation
Après inspection, utilisez une alimentation basse tension isolée avec limitation de courant adaptée au petit montage. Pour mesurer une tension continue, gardez COM et V/Ω et mesurez en parallèle. Ne placez jamais le multimètre en mode courant directement entre les bornes de l’alimentation.
Les défauts : observer, puis corriger
Coupez l’alimentation avant toute reprise. Laissez refroidir entre essais ; si la pastille se dégrade, arrêtez plutôt que de multiplier les chauffes.
Bille qui n’adhère pas
L’alliage reste en boule au lieu de mouiller : vérifiez oxydation, nettoyage, contact thermique et flux. Refaites l’essai après refroidissement ; empiler de la brasure ne rétablit pas le contact.
Joint déplacé ou fissuré
La pièce a pu bouger pendant la solidification. Immobilisez-la et reprenez brièvement la liaison avec du flux approprié. Vérifiez ensuite sa continuité.
Pas assez de brasure
Une partie de la liaison reste découverte ou non mouillée. Chauffez ensemble patte et pastille, puis apportez une petite quantité supplémentaire.
Trop de brasure
Une grosse boule masque la liaison. Retirez l’excès avec une tresse adaptée et contrôlez ce qu’elle cachait ; ne jugez pas la solidité au volume d’alliage.
Pont entre deux pistes
La brasure relie deux points qui doivent être séparés. Retirez l’excès avec flux et tresse, puis inspectez à la loupe et mesurez hors tension.
Panne noire ou non mouillée
Nettoyez avec l’accessoire prévu, réétamez et appliquez la procédure du fabricant si nécessaire. Ne limez pas une panne revêtue et ne la poncez pas.
Pastille décollée
Arrêtez de chauffer et ne tirez pas sur la piste. Une réparation de piste demande de comprendre le circuit et de restaurer sa tenue mécanique ; entraînez-vous ailleurs avant cette intervention.
Fonctionnement intermittent
Cherchez liaison non mouillée, fissure, fil cassé près de la zone rigide, connecteur ou polarité erronée. Inspectez et mesurez hors tension avant d’accuser le composant.
Dessouder et reprendre sans arracher
L’objectif est de faire fondre et retirer l’alliage, jamais de forcer sur la pièce alors qu’une patte reste attachée.
Tresse à dessouder
Ajoutez du flux compatible si nécessaire. Placez la tresse sur le joint, puis la panne dessus pour faire fondre et absorber l’alliage. Retirez fer et tresse tant que la brasure est fondue ; une tresse collée à froid peut arracher la pastille.
Pompe à dessouder
Armez la pompe selon sa notice, faites fondre le joint et aspirez l’alliage. Vérifiez que chaque broche est libre avant de déplacer la pièce. Répéter longtemps au même endroit fatigue la carte ; faites des pauses et réévaluez la méthode.
Plusieurs broches
Un connecteur multipoints peut rester fixé par de très petits résidus. Ne faites pas levier. Une station dédiée ou une autre technique peut être nécessaire ; le premier exercice n’est pas le remplacement d’un port USB à pas fin.
Terminer proprement
Inspectez les trous et pistes, retirez les résidus selon les produits employés et laissez sécher. Montez ensuite la nouvelle pièce sans masquer une pastille endommagée sous une couche supplémentaire de brasure.
Les questions des premiers essais
Comprendre les symptômes avant de changer les réglages.
Faut-il un fer très puissant pour commencer ?
Il faut surtout une station qui régule correctement et une panne adaptée à la masse à chauffer. La puissance disponible aide à récupérer la température ; elle ne signifie pas que toute cette puissance est imposée au composant.
Pourquoi le fil fond-il sur la panne mais pas sur la pastille ?
La chaleur atteint la panne, mais pas assez la liaison. Vérifiez son contact avec la pastille et la patte, sa propreté et sa taille, puis l’état des métaux et le flux. Monter fortement la température sans comprendre le défaut peut abîmer la carte.
Une soudure doit-elle forcément briller ?
Non. L’aspect dépend de l’alliage et du procédé. Cherchez surtout le mouillage, la forme, l’absence de fissure ou de pont, puis contrôlez électriquement.
Le flux est-il la même chose que la pâte à braser ?
Non. Le flux facilite le mouillage des métaux. La pâte à braser contient aussi des particules d’alliage et sert notamment à la refusion. Un décapant de plomberie ne convient pas à une carte électronique.
Peut-on chauffer longtemps si la soudure ne prend pas ?
Mieux vaut interrompre l’essai, laisser refroidir et diagnostiquer le transfert thermique. Une chauffe prolongée peut endommager composants, isolants ou pastilles. Respectez les contraintes des composants et de la carte.
Puis-je étamer tous les fils avant de les visser dans une borne ?
Non : suivez la notice de la borne et du câble. Un conducteur étamé peut être inadapté au serrage. La soudure et le sertissage répondent à des assemblages différents.
Puis-je apprendre sur une vieille alimentation débranchée ?
Ce n’est pas un bon support de débutant. Certains appareils stockent une énergie dangereuse après débranchement. Préférez un kit neuf ou une plaque d’exercice indépendante, destinée à la basse tension.
Quand utiliser l’air chaud ?
Pour certains composants CMS et reprises nécessitant une chauffe plus répartie, après apprentissage du procédé et protection des pièces voisines. Il n’est pas nécessaire pour vos premiers joints traversants.
La progression qui compte
Une bonne liaison résulte d’un poste préparé, de métaux propres, d’un contact thermique adapté et d’un contrôle après refroidissement. Entraînez-vous sur des joints simples jusqu’à obtenir un résultat régulier, puis passez progressivement aux montages plus denses.
Continuer avec les tutoriels d’électroniqueSources et méthode de préparation
Guide et illustrations préparés avec l’assistance d’outils d’IA à partir des documentations ci-dessous, consultées le 3 novembre 2026. Les visuels sont des illustrations de principe, pas des photographies d’essais réalisés à l’atelier. Les notices des produits, des composants et du kit restent prioritaires.
- Adafruit : outils, préparation, formation du joint, défauts courants et questions pratiques.
- Hakko : température et entretien de panne ; Kester : alliages, flux et nettoyage.
- iFixit : soudure des liaisons et dessoudage ; Adafruit : reprise des broches et utilisation de tresse.
- NI : principes de mesure au multimètre ; Fluke : modes de mesure et précautions.
- HSE : fumées de flux et captation ; règles de sécurité CrazyMakers.