
Le guide de l’atelier / Impression 3D
Comprendre, choisir,
réussir ses impressions 3D.
De la technologie au premier réglage : les repères pour choisir une machine, reconnaître les matériaux et préparer une impression cohérente avec votre projet.
 25 min de lectureCrazydoub ·
Visuels illustratifs des formes et des matériaux ; les couleurs ne constituent pas un code normalisé.
Les grandes technologies d’impression 3D
Le même principe — fabriquer couche par couche — avec des matériaux et des procédés différents.
Le dépôt de filament
Un filament est entraîné vers une tête chaude, puis déposé par une buse en lignes successives. Le trancheur organise les couches, les parois, le remplissage et les supports.
Pour quels projets ?
- Prototypes et pièces fonctionnelles
- Objets décoratifs et grandes pièces
- Matériaux rigides ou flexibles
À prendre en compte
Les couches restent visibles et la résistance dépend de l’orientation. Le calculateur de cette page concerne cette technologie.
La résine photopolymère
Une lumière durcit une résine liquide, couche après couche. Selon la machine, elle est guidée par un laser, un écran ou un projecteur.
Pour quels projets ?
- Figurines et petits détails
- Surfaces fines et modèles précis
- Usages spécialisés selon la résine
À prendre en compte
Il faut nettoyer les pièces et appliquer la post-polymérisation prescrite. Gants adaptés, protection des yeux et gestion des déchets font partie du travail.
La fusion sur lit de poudre
En SLS, un laser consolide sélectivement la poudre polymère. En MJF, des agents et une source thermique définissent les zones à fusionner. La poudre environnante soutient la pièce pendant la fabrication.
Pour quels projets ?
- Géométries fonctionnelles complexes
- Petites séries et pièces imbriquées
- Fabrication en atelier spécialisé
À prendre en compte
Dépoudrage, refroidissement et gestion des poudres demandent un équipement adapté. C’est aussi une option de fabrication à confier à un prestataire.
Ces familles ne partagent pas les mêmes réglages : température d’extrusion en FDM et exposition de résine ne sont pas interchangeables.
Les différents types d’imprimantes 3D
Filament, résine ou poudre : reconnaître le procédé et l’architecture.
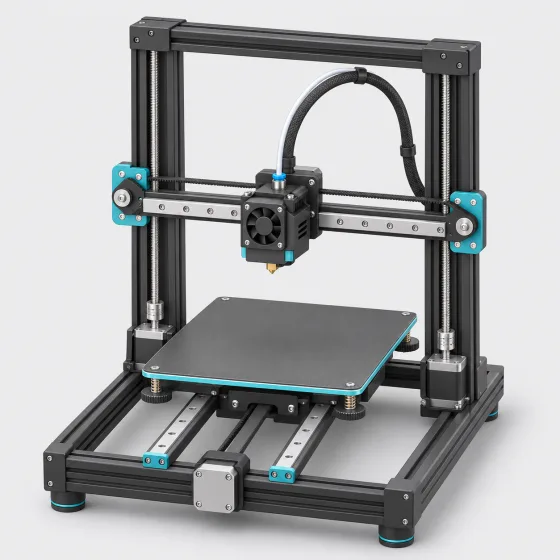
Procédé, déplacements et têtes. Les cinq premières cartes présentent des architectures à filament : cartésienne à plateau mobile, CoreXY et delta décrivent les déplacements ; IDEX et changement d’outil, la gestion des têtes. Les cinq suivantes détaillent les procédés résine (SLA à laser, MSLA/LCD, DLP) et poudre (SLS, MJF). Ces niveaux de description ne sont pas interchangeables.
Dans la famille résine, « SLA » peut aussi désigner la stéréolithographie au sens large : ici, la carte « SLA à laser » la distingue explicitement des systèmes LCD et DLP.
Mécanique de déplacement
Cartésienne à plateau mobile
La tête se déplace sur X, le plateau avance et recule sur Y, et le portique ou la tête monte sur Z. Les axes correspondent directement aux coordonnées du modèle.
Les atouts
Construction lisible, entretien accessible, nombreux profils disponibles.
Les points à surveiller
Le plateau entraîne la pièce : sa masse et sa hauteur peuvent limiter les accélérations.
Un bon format pour découvrir la machine et comprendre ses réglages.
Mécanique de déplacement
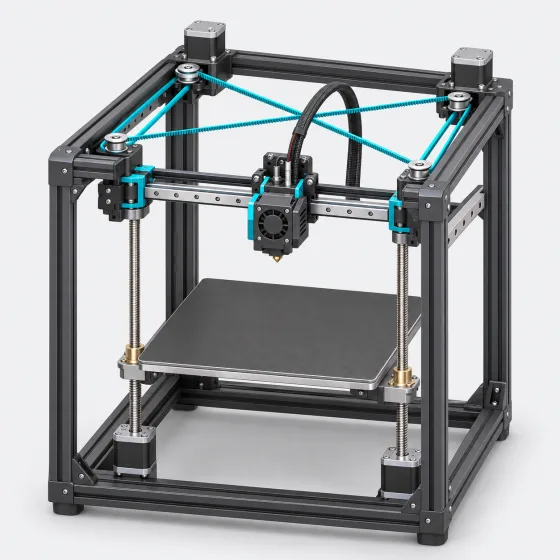
CoreXY
Deux moteurs coordonnent les mouvements de la tête dans le plan XY grâce à un système de courroies. Le plateau se déplace généralement sur Z.
Les atouts
Faible masse en déplacement sur XY ; intégration fréquente dans un châssis fermé.
Les points à surveiller
Cheminement et tension des courroies à soigner. La mécanique seule ne garantit ni vitesse ni qualité.
Intéressante pour une enceinte et des déplacements rapides bien calibrés.
Mécanique de déplacement
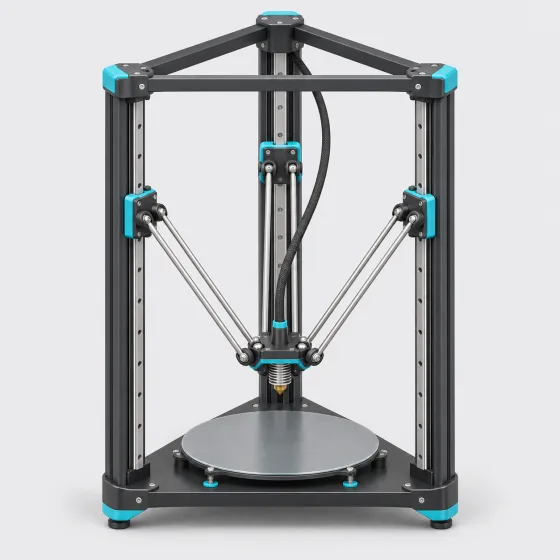
Delta
Trois chariots verticaux entraînent une tête centrale par des bras articulés. Le déplacement de la buse résulte de leurs mouvements combinés.
Les atouts
Tête légère et volume de construction souvent haut, sur plateau circulaire.
Les points à surveiller
Calibration géométrique importante ; le volume cylindrique ne se compare pas directement à un volume rectangulaire.
Adaptée à certains objets hauts et à ceux qui apprécient cette cinématique.
Système d’extrusion
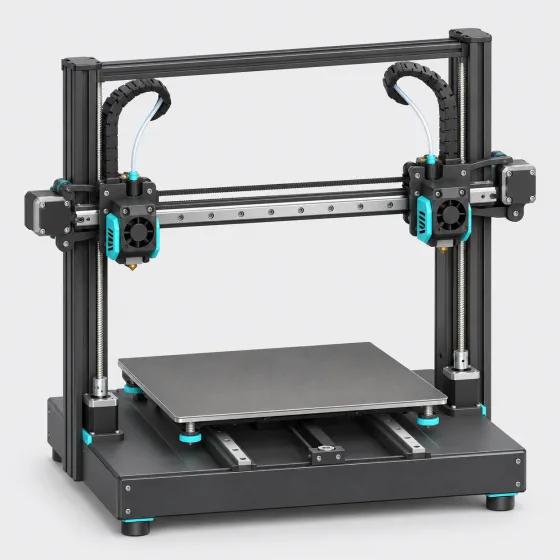
IDEX : deux têtes indépendantes
Deux têtes peuvent se déplacer indépendamment sur leur axe commun. Selon la machine, elles impriment en alternance, en duplication ou en miroir.
Les atouts
Deux matériaux ou couleurs sans partager la même buse ; duplication possible si elle est prise en charge.
Les points à surveiller
Décalage entre buses, stationnement et suintement à régler. Les matériaux doivent rester compatibles en température.
Utile pour les supports dédiés ou les petites séries identiques.
Système d’extrusion
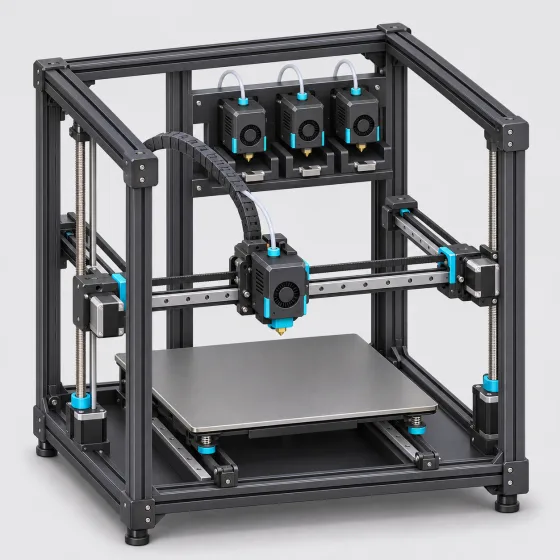
Changement d’outil
Une tête mobile vient prendre puis ranger des outils ou extrudeurs distincts dans leurs emplacements. Une seule tête est active à la fois.
Les atouts
Plusieurs buses et matériaux avec des outils dédiés, selon l’équipement.
Les points à surveiller
Accostage fiable et décalages d’outils à calibrer ; complexité et encombrement supplémentaires.
Pour les projets multi-matériaux et des besoins d’outillage évolutifs.
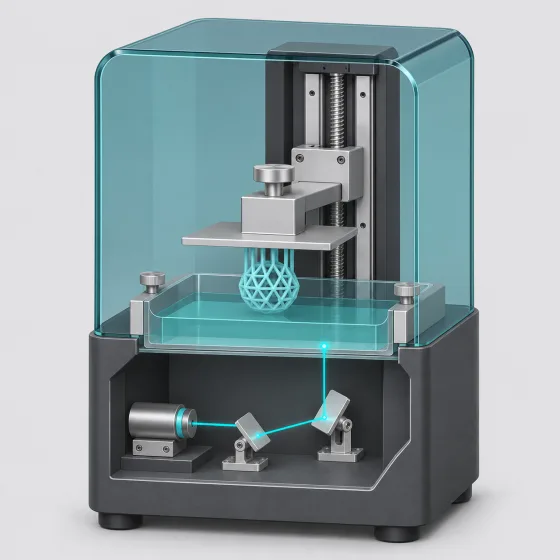
Résine · laser
SLA à laser
Un laser guidé par des miroirs trace sélectivement la section d’une couche dans la résine. Le plateau se déplace ensuite pour préparer la suivante.
Les atouts
Détails fins et surface régulière, selon le système et la résine.
Les points à surveiller
Le tracé, la séparation des couches et le post-traitement influencent la durée. Compatibilité résine à vérifier.
Pour des modèles détaillés et des applications compatibles avec la résine choisie.
Comprendre ce procédé ↗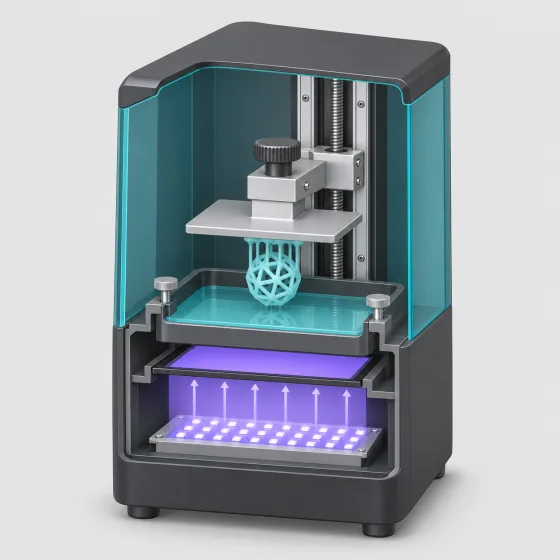
Résine · écran masque
MSLA / LCD
Un écran LCD masque la lumière d’une source UV pour exposer une couche entière. Le plateau et le bac assurent la formation puis la séparation de chaque couche.
Les atouts
Exposition de plusieurs pièces simultanément sur une même couche.
Les points à surveiller
L’écran et le film de bac s’usent. Taille de pixel, optique, exposition et mécanique contribuent ensemble au résultat.
Une architecture courante pour les figurines et les petites pièces détaillées.
Comprendre ce procédé ↗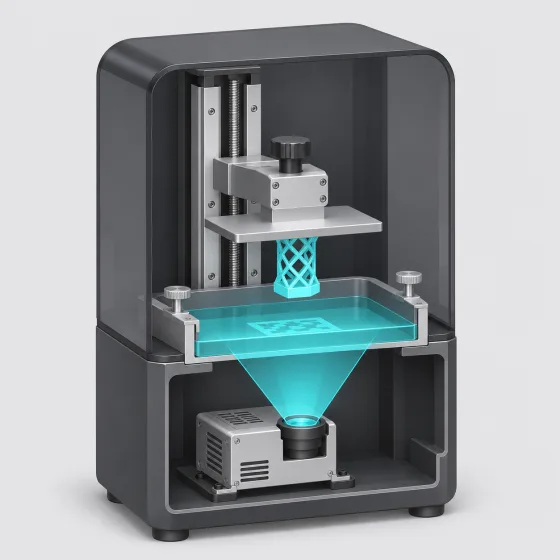
Résine · projecteur
DLP
Un projecteur équipé d’une matrice de micro-miroirs forme l’image d’une couche dans la résine. Le procédé utilise une projection, sans écran LCD servant de masque.
Les atouts
Exposition d’une couche entière avec une optique dédiée.
Les points à surveiller
Résolution projetée, surface utile et calibration optique sont liées. Le lavage et le traitement de la résine restent nécessaires.
Pour la précision et la répétabilité d’un système correctement calibré.
Comprendre ce procédé ↗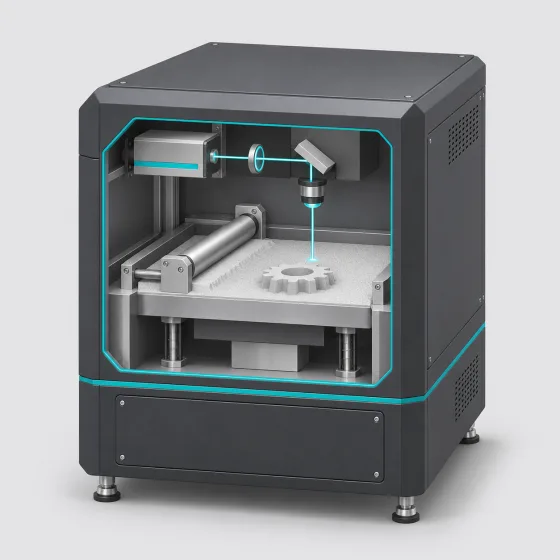
Poudre · laser
SLS polymère
Un laser consolide une section dans un lit de poudre polymère. Une nouvelle couche de poudre est étalée avant le passage suivant.
Les atouts
La poudre environnante soutient les pièces ; géométries complexes et pièces imbriquées possibles.
Les points à surveiller
Refroidissement, dépoudrage, renouvellement de poudre et équipements de traitement font partie du procédé. Des ouvertures sont nécessaires pour évacuer la poudre emprisonnée.
Pour les pièces fonctionnelles et petites séries, souvent via un atelier spécialisé.
Comprendre ce procédé ↗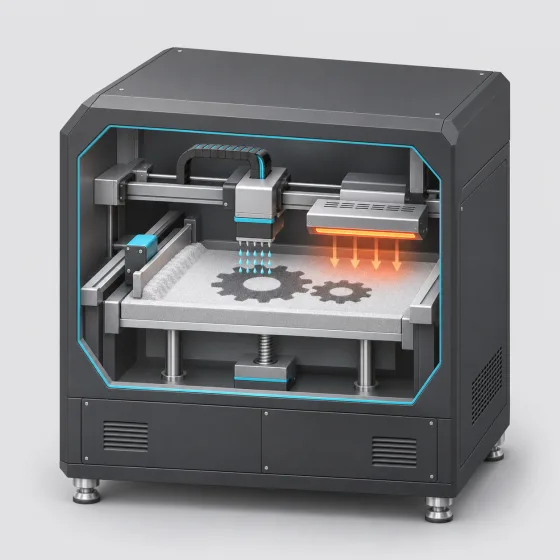
Poudre · agents et chaleur
MJF / Multi Jet Fusion
Des agents sont déposés sélectivement sur la poudre polymère, puis une source thermique permet la fusion des zones prévues. Ce procédé n’utilise pas le balayage laser du SLS.
Les atouts
Production de pièces fonctionnelles regroupées dans un volume de poudre.
Les points à surveiller
Machine et chaîne de traitement industrielles : préparation de poudre, refroidissement, dépoudrage et finition à prévoir.
Une option de production de pièces techniques, notamment par un service d’impression.
Comprendre ce procédé ↗Illustrations de principe, sans marque ni modèle commercial. Les dimensions et certains détails sont simplifiés. Pour approfondir : cinématiques chez Klipper, principe CoreXY, modes IDEX chez BCN3D et changement d’outil chez E3D.
Choisir son filament FDM / FFF
Partir de l’usage de la pièce, puis vérifier que la machine et le plateau conviennent.
Aspect, souplesse, température, exposition extérieure : choisissez le compromis utile à votre projet. Les températures ci-dessous sont des plages de repérage pour des grades courants ; la fiche de votre bobine et le profil machine restent prioritaires.
Quel filament pour votre projet ? Consultez aussi notre aide-mémoire des matériaux d’impression 3D →
PLA
- Difficulté indicative

- Usage
- Maquettes, décoration, prototypes
- Buse / plateau
- 190–220 °C / 50–65 °C
Un bon premier filament : il permet de découvrir le tranchage et les premières couches sans imposer une enceinte chauffée. Choisissez-le pour une pièce d’aspect qui ne doit pas subir une température élevée.
Équipement et préparation
Machine ouverte ; plateau propre et adapté.
Les limites à connaître
Peu adapté à la chaleur et aux chocs répétés. Un objet laissé dans un véhicule au soleil peut se déformer.
Documentation technique du matériau ↗PETG
- Difficulté indicative

- Usage
- Supports, boîtiers, pièces fonctionnelles
- Buse / plateau
- 230–250 °C / 70–90 °C
Un compromis utile pour les pièces du quotidien : plus tenace que le PLA, avec une bonne liaison entre couches. Il demande davantage de soin sur les déplacements et le refroidissement.
Équipement et préparation
Plateau chauffant ; surface compatible avec le PETG.
Les limites à connaître
Peut produire des fils et des bavures. Sur certains plateaux lisses, une couche de séparation évite une adhérence excessive.
Documentation technique du matériau ↗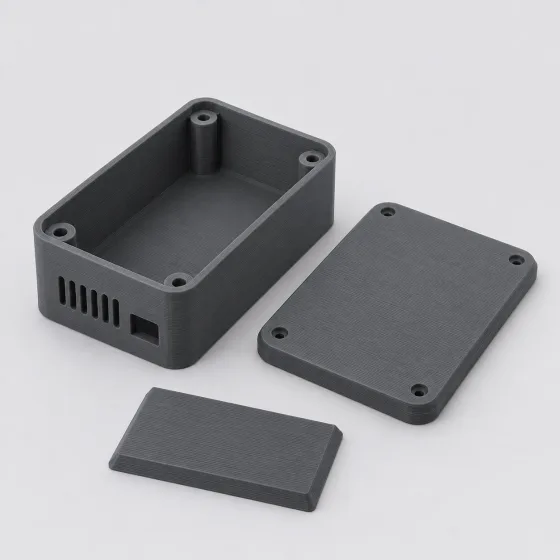
ABS
- Difficulté indicative

- Usage
- Boîtiers et pièces techniques
- Buse / plateau
- 240–260 °C / 90–110 °C
Un matériau plus exigeant, intéressant pour des pièces devant mieux supporter la chaleur que le PLA. Une ambiance thermique stable devient importante lorsque la pièce grandit.
Équipement et préparation
Enceinte fermée, plateau chauffant, ventilation adaptée.
Les limites à connaître
Retrait, coins qui se soulèvent et fissures possibles. Prévoir une enceinte et une gestion adaptée des émissions.
Documentation technique du matériau ↗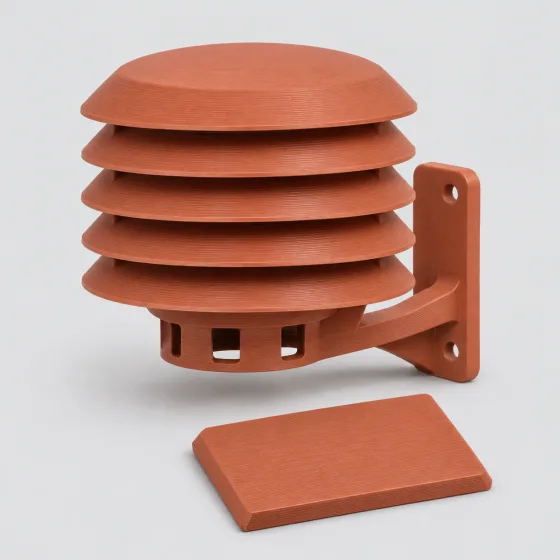
ASA
- Difficulté indicative
- Usage
- Pièces exposées à l’extérieur
- Buse / plateau
- 240–270 °C / 90–110 °C
Une famille à considérer pour les accessoires exposés aux UV. Comme l’ABS, elle exige une bonne maîtrise du retrait et de la température autour de la pièce.
Équipement et préparation
Enceinte fermée, plateau chauffant, ventilation adaptée.
Les limites à connaître
L’enceinte et l’adhérence sont déterminantes. Une pièce imprimée ne devient pas automatiquement étanche ou adaptée à un usage critique.
Documentation technique du matériau ↗TPU 95A
- Difficulté indicative

- Usage
- Patins, protections, pièces souples
- Buse / plateau
- 220–245 °C / 40–60 °C
Un filament flexible pour amortir, protéger et créer des éléments déformables. La dureté du TPU et le chemin suivi par le filament influencent fortement la facilité d’impression.
Équipement et préparation
Chemin de filament bien guidé ; entraînement direct préférable.
Les limites à connaître
Imprimer lentement ; éviter une rétraction excessive et garder le filament sec. La souplesse dépend aussi des parois et du remplissage.
Documentation technique du matériau ↗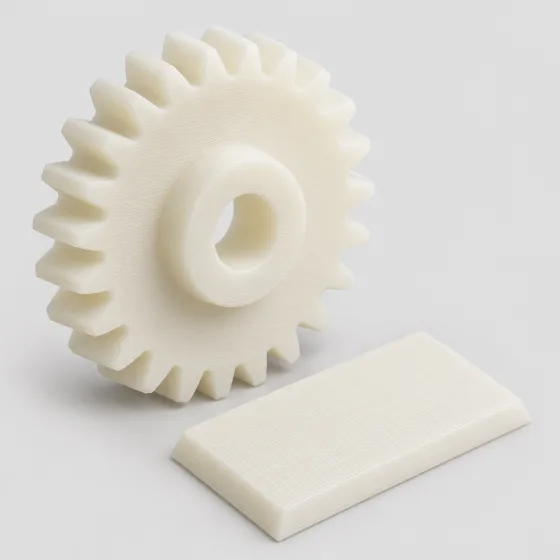
PA / Nylon
- Difficulté indicative

- Usage
- Engrenages et pièces sollicitées
- Buse / plateau
- Selon le grade : fiche fabricant indispensable
Une famille technique dont les propriétés varient beaucoup entre PA6, PA12 et mélanges. La préparation et la conservation du filament comptent autant que les réglages.
Équipement et préparation
Filament séché, surface adaptée, enceinte selon le grade.
Les limites à connaître
Très sensible à l’humidité selon le grade ; séchage et stockage au sec essentiels. Utiliser les températures de la fiche du produit.
Documentation technique du matériau ↗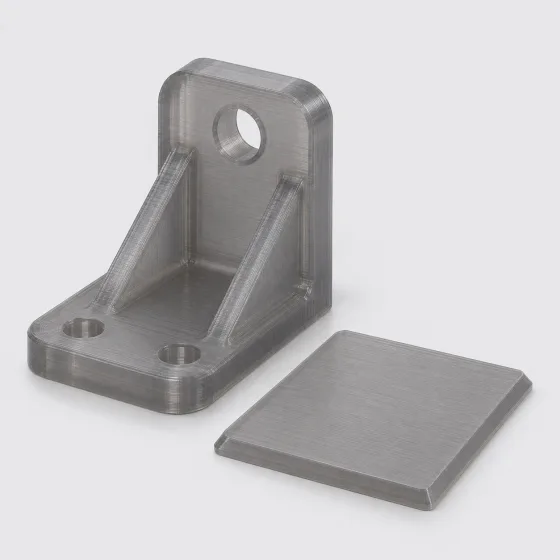
PC / Polycarbonate
- Difficulté indicative

- Usage
- Pièces techniques résistantes à la chaleur
- Buse / plateau
- Selon le mélange : suivre la fiche fabricant
Le polycarbonate et ses mélanges peuvent répondre à des contraintes thermiques plus élevées. Ils s’adressent à une machine et à un opérateur préparés pour ce matériau.
Équipement et préparation
Tête et plateau compatibles ; enceinte selon le produit.
Les limites à connaître
Températures élevées, humidité et retrait à maîtriser. Les mélanges « PC » ne partagent pas tous le même profil.
Documentation technique du matériau ↗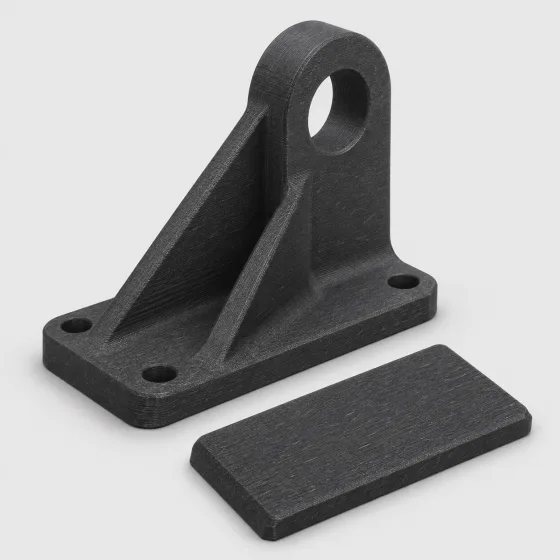
Filaments chargés
- Difficulté indicative
- Usage
- Aspect spécifique, rigidité, stabilité selon le mélange
- Buse / plateau
- Profil du polymère de base + consignes du fabricant
Une charge de carbone, de verre, de bois ou de métal modifie un polymère de base. Un PLA chargé et un PA chargé ne demandent donc pas les mêmes températures.
Équipement et préparation
Buse résistante à l’abrasion si nécessaire ; diamètre prescrit par le fabricant.
Les limites à connaître
Certaines charges sont abrasives et peuvent boucher une petite buse. Le nom de la charge ne suffit pas à définir la résistance finale.
Documentation technique du matériau ↗Les étoiles indiquent une difficulté pratique estimée par CrazyMakers, pas une certification du matériau. Une résine, un filament ou une pièce imprimée ne sont pas automatiquement adaptés au contact alimentaire, à un usage médical ou à une pièce de sécurité.
Les résines pour SLA, MSLA et DLP
Choisir une formulation pour son usage et pour une machine compatible.
Les résines photopolymères ne se règlent pas comme un filament. Leur compatibilité dépend de la technologie, de la lumière utilisée et du système de la machine. Vérifiez le produit exact dans la documentation de votre imprimante.
Des catégories qui se croisent. « Transparente » décrit l’aspect, « lavable à l’eau » le nettoyage et « tenace » un objectif mécanique. Une même résine peut appartenir à plusieurs de ces catégories. Les visuels ci-dessous sont des échantillons illustratifs ; leur couleur ne permet pas d’identifier une formulation.
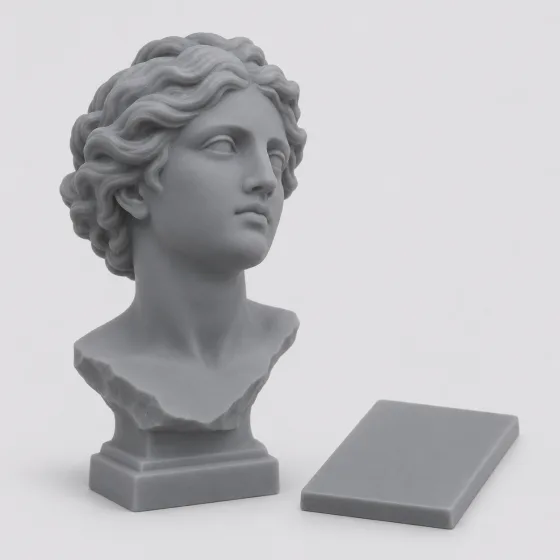
Résine standard
- Difficulté indicative
- Usage
- Figurines, maquettes, prototypes d’aspect
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
Une famille adaptée aux détails fins et à la présentation de formes. Les versions grises rendent les reliefs faciles à observer avant peinture.
Préparation et post-traitement
Supports, lavage puis post-polymérisation selon la notice du produit.
Les limites à connaître
La résistance aux chocs et à la flexion varie selon le produit ; une résine d’aspect ne remplace pas automatiquement un matériau fonctionnel.
Documentation technique de référence ↗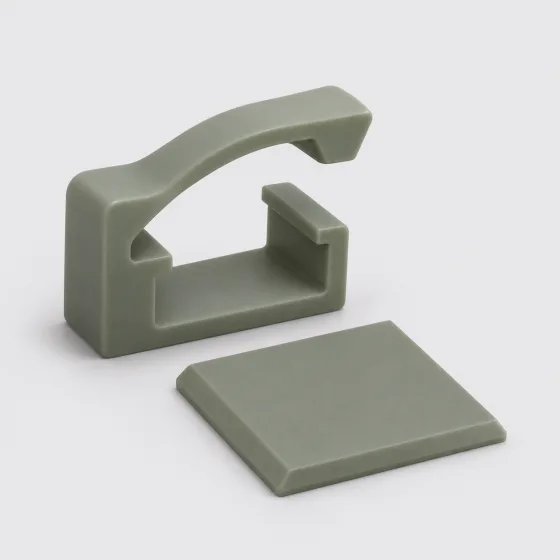
Résine tenace / « ABS-like »
- Difficulté indicative

- Usage
- Clips, boîtiers, prototypes manipulés
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
Ces formulations cherchent un compromis entre rigidité et déformation avant rupture. Elles sont intéressantes pour essayer des assemblages et des pièces qui seront manipulées.
Préparation et post-traitement
Respecter le cycle de post-polymérisation : les propriétés annoncées dépendent du traitement indiqué.
Les limites à connaître
« ABS-like » décrit un objectif de comportement : ce n’est pas de l’ABS et ce nom ne garantit pas une tenue thermique ou mécanique précise. Comparer les fiches techniques.
Documentation technique de référence ↗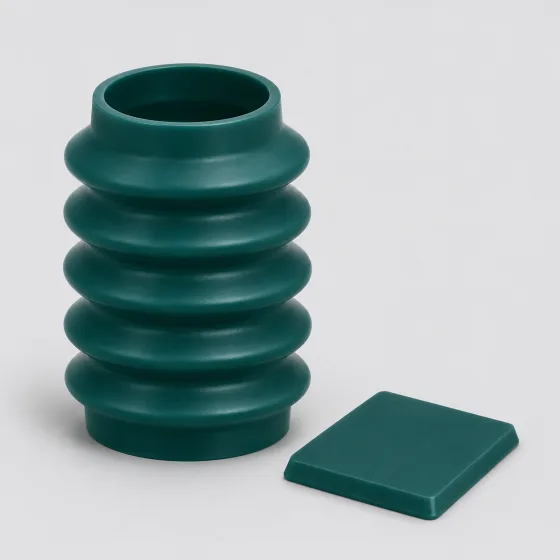
Résine flexible / élastique
- Difficulté indicative
- Usage
- Soufflets, protections, prototypes souples
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
La dureté et la capacité à reprendre sa forme dépendent de la formulation. Les grades flexibles et élastiques permettent de simuler différents comportements de caoutchouc.
Préparation et post-traitement
Supports et post-traitement du profil fabricant ; vérifier la dureté Shore et la résistance à la déchirure.
Les limites à connaître
La géométrie, les épaisseurs et les supports doivent être adaptés. Une pièce souple ne constitue pas automatiquement un joint utilisable avec un fluide ou sous pression.
Documentation technique de référence ↗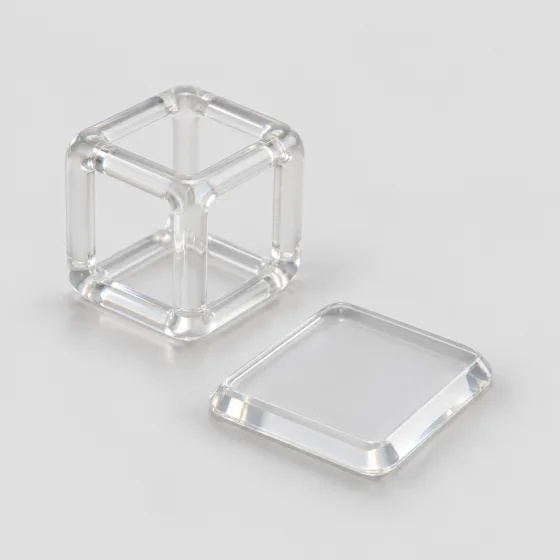
Résine transparente
- Difficulté indicative
- Usage
- Maquettes transparentes, observation d’un assemblage
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
Elle permet de voir l’intérieur d’une forme ou de créer un effet de verre. Le résultat sorti de la machine est souvent moins transparent que le résultat fini.
Préparation et post-traitement
Nettoyage et polymérisation prescrits ; ponçage et polissage peuvent améliorer la transparence.
Les limites à connaître
Orientation, traces de supports, état de surface et vieillissement influencent la clarté. La transparence ne garantit pas une qualité optique mesurée.
Documentation technique de référence ↗
Résine lavable à l’eau
- Difficulté indicative
- Usage
- Maquettes et détails, avec un lavage à l’eau prévu par le fabricant
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
Cette désignation concerne surtout le nettoyage de la résine non polymérisée. Elle ne définit ni une résistance mécanique particulière ni une innocuité du produit.
Préparation et post-traitement
Utiliser un bac dédié, puis sécher et post-polymériser selon la notice. Les protections restent nécessaires.
Les limites à connaître
L’eau de lavage contient des résidus de résine : ne pas la rejeter à l’évier. Collecter les liquides contaminés et suivre la fiche de sécurité et la filière de traitement adaptée.
Documentation technique de référence ↗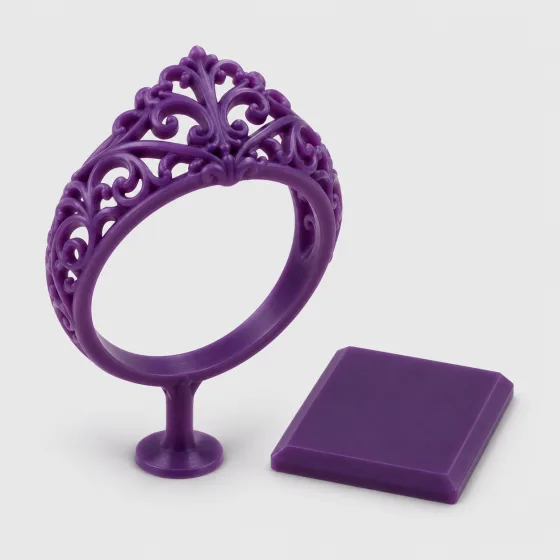
Résine calcinable
- Difficulté indicative
- Usage
- Modèles pour la fonderie à modèle perdu, notamment en bijouterie
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
La pièce imprimée sert de modèle destiné à être éliminé dans un procédé de moulage. Elle n’est pas la pièce métallique finale.
Préparation et post-traitement
Suivre le protocole de lavage et de fonderie du produit ; certaines formulations ne demandent pas la même post-polymérisation que les résines classiques.
Les limites à connaître
Le revêtement, la géométrie et le cycle de calcination doivent correspondre à la résine. Une résine standard ne se substitue pas à une résine prévue pour ce procédé.
Documentation technique de référence ↗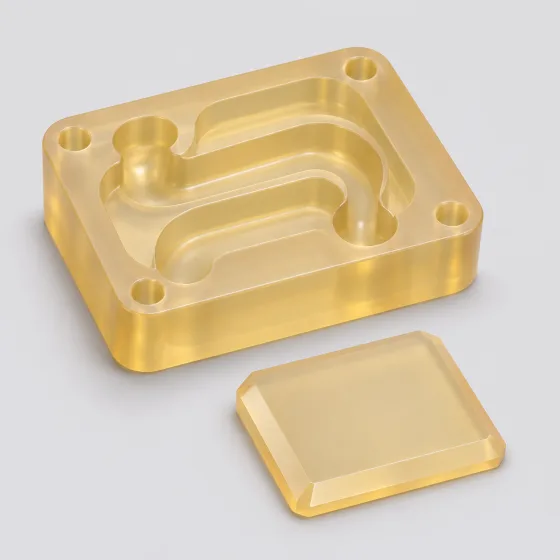
Résine haute température
- Difficulté indicative
- Usage
- Outillage, inserts de moule et essais thermiques encadrés
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
Ces formulations visent une meilleure stabilité sous chaleur dans des conditions définies. Elles demandent un choix fondé sur la fiche technique et l’usage réel de la pièce.
Préparation et post-traitement
Le traitement UV et thermique prescrit fait partie du procédé ; tester une pièce représentative avant utilisation.
Les limites à connaître
Une température de fléchissement sous charge n’est pas une température d’utilisation continue universelle. Résistance aux chocs, charge et durée d’exposition restent à vérifier.
Documentation technique de référence ↗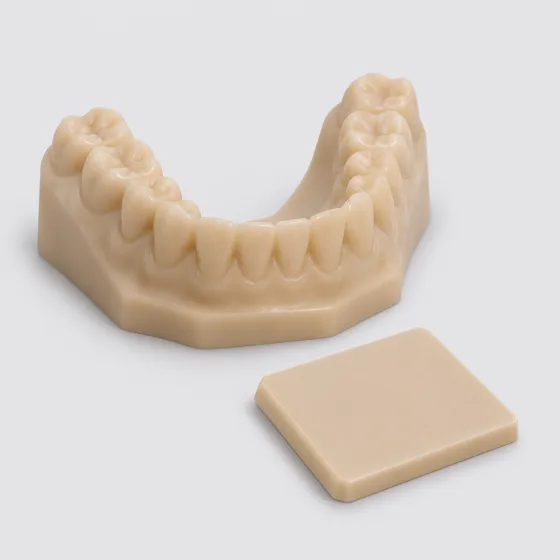
Résines dentaires / médicales spécialisées
- Difficulté indicative
- Usage
- Modèles ou applications professionnelles explicitement prévues pour le produit
- Réglages d’exposition
- Profil du couple imprimante / résine à valider
Une résine pour modèle dentaire et une résine validée pour un contact avec le corps répondent à des usages différents. Le nom de la famille ne suffit pas à déterminer l’application autorisée.
Préparation et post-traitement
Usage professionnel avec protocole validé, équipements compatibles et traçabilité ; cette fiche ne remplace pas une notice clinique.
Les limites à connaître
Aucune résine générique ne doit être présumée biocompatible. La destination, la machine et toute la chaîne de fabrication doivent correspondre à la documentation applicable.
Documentation technique de référence ↗Préparer un premier essai en résine
- Choisir un profil compatible. Vérifiez l’imprimante, la référence et la couleur de résine, la hauteur de couche et la température de travail recommandée.
- Préparer la pièce. Orientez-la et placez les supports. Si elle est creuse, prévoyez les ouvertures nécessaires au drainage et au nettoyage pour ne pas enfermer de résine liquide.
- Valider l’exposition. Utilisez un test adapté à votre machine, puis changez un paramètre à la fois. Il n’existe pas de nombre de secondes universel pour une famille de résines.
- Terminer le traitement. Lavez, séchez et appliquez le cycle prévu par le fabricant. Certaines résines de fonderie ont un protocole différent : ne leur appliquez pas automatiquement celui d’une résine standard.
Manipulation et déchets. Suivez la fiche de données de sécurité : protections compatibles (notamment des gants adaptés à la résine et au nettoyant), protection contre les projections et ventilation du poste. Évitez le contact avec la peau. Collectez résine liquide, eau ou solvant de lavage contaminés dans des contenants adaptés ; ne les versez pas à l’évier. Une résine « lavable à l’eau » ou peu odorante ne dispense pas de ces précautions. Précautions de manipulation et gestion des déchets de résine.
Le calculateur ci-dessous concerne uniquement le filament FDM / FFF. Pour les résines, partez du profil fabricant puis validez l’exposition avec un essai.
Quelle difficulté pour commencer ?
Faire progresser le projet en même temps que la maîtrise de la machine.
Découvrir
Des premières pièces simples
- PLA standard et profil connu
- Petite pièce à base large
- Peu de porte-à-faux et de supports
- Première couche observée et régulière
Progresser
Adapter la pièce à son usage
- PETG pour un support ou un boîtier
- Orientation et nombre de parois
- Jeux d’assemblage à tester
- TPU avec entraînement bien maîtrisé
Approfondir
Préparer les matériaux techniques
- ABS / ASA : enceinte et retrait
- PA / PC : préparation et séchage
- Charges abrasives : buse adaptée
- Multi-matériaux : compatibilité et outils
Du fichier à une première impression fiable
Une méthode simple pour garder des essais compréhensibles.
1. Préparer le modèle
Vérifiez l’échelle, les dimensions et les parois du fichier STL ou 3MF. Orientez la pièce pour limiter les supports et placer les efforts futurs dans une direction favorable aux couches.
2. Choisir les profils
Dans le trancheur, sélectionnez votre machine, le diamètre de buse réellement monté et la famille de filament. Un changement de buse demande un profil adapté, pas seulement une température différente.
3. Vérifier l’aperçu
Inspectez les couches, les zones sans support, les petits détails, les parois et les premières couches. Estimez la durée avec le trancheur : le calculateur ci-dessous ne connaît pas votre géométrie.
4. Préparer la machine
Utilisez une surface propre et compatible avec le matériau. Vérifiez le nivellement et le réglage de première couche selon la méthode prévue par la machine. Une bobine humide doit être traitée selon sa notice.
5. Observer un essai court
Commencez par une petite pièce représentative. Contrôlez l’adhérence et l’extrusion avant un long travail. Éloignez les mains des éléments chauds et mobiles et suivez les consignes de ventilation du matériau.
6. Ajuster une seule chose
Notez le filament, le profil et le symptôme observé. Modifiez un seul paramètre, puis comparez le même essai. Évitez d’utiliser la température pour masquer un problème mécanique ou une bobine humide.
Calculateur générique de paramètres FDM
Un point de départ explicite pour votre trancheur, à valider avec un essai.
Pour du filament standard non chargé : PLA, PETG, ABS, ASA ou TPU 95A. Les mélanges haute vitesse, filaments chargés, PA, PC et résines demandent leur profil spécifique. Renseignez les limites réelles de votre matériel ; les valeurs affichées par défaut ne décrivent pas votre machine.
Base de départ · PLA · buse 0,4 mm
À reporter puis à tester dans le trancheur
- Buse
- 210 °C
- Plateau
- 60 °C
- Hauteur de couche
- 0,2 mm
- Première couche : hauteur
- 0,2 mm
- Largeur de ligne
- 0,45 mm
- Vitesse générale plafond
- 50 mm/s
- Paroi extérieure
- 30 mm/s
- Première couche : vitesse
- 20 mm/s
- Parois
- 3 (~1,35 mm nominal)
- Remplissage
- 15 %
- Couches pleines supérieures
- 4 (≥ 0,8 mm)
- Couches pleines inférieures
- 4 (≥ 0,8 mm)
- Ventilation de la pièce
- 80–100 % après les premières couches
- Budget de débit
- 6 mm³/s
- Débit estimé à cette vitesse
- 4,07 mm³/s
Débit supposé, à valider. Le budget de 6 mm³/s est une hypothèse éditoriale prudente, pas une mesure de votre tête.
Gardez les ralentissements pour ponts, surplombs et petites couches du profil machine. Pour les premières couches, conservez son refroidissement initial (généralement réduit ou arrêté). Rétraction, accélérations et compensation de pression restent celles du profil validé.
À vérifier pour PLA : Peu adapté à la chaleur et aux chocs répétés. Un objet laissé dans un véhicule au soleil peut se déformer.
Ces valeurs ne sont ni un profil constructeur, ni une garantie de résistance. Les températures doivent rester compatibles avec la bobine, la surface du plateau et tous les composants de la tête.
Comment sont calculées les valeurs ?
La couche vaut 30 %, 50 % ou 70 % du diamètre de buse ; la largeur de ligne vaut environ 112 %. Les deux sont arrondies au centième de millimètre. La première couche vaut 50 % du diamètre.
Le débit utilise une section de ligne en forme de rectangle aux extrémités arrondies : A = h × (w − h) + π × (h / 2)², avec h = hauteur et w = largeur de ligne, en mm. La vitesse maximale liée au débit vaut Q / A, avec Q en mm³/s.
Le calcul retient la plus basse valeur entre ce plafond et une vitesse de base modérée par matériau et qualité. Le TPU avec Bowden est plafonné à 15 mm/s. La paroi extérieure vaut 60 % de la vitesse obtenue. La première couche est plafonnée à 20 mm/s et vérifiée avec sa propre hauteur de couche.
Les modes « aspect » et « fonctionnel » proposent respectivement 3 ou 4 parois et 15 % ou 30 % de remplissage. Le nombre de couches pleines est arrondi au supérieur pour atteindre au moins 0,8 mm. Ce sont des choix de départ éditoriaux ; les contraintes de votre pièce peuvent demander d’autres réglages.
Les températures et budgets de débit sont fixes par famille : le calculateur ne mesure ni la fusion ni la résistance. Comprendre le débit volumique chez Prusa et le lien entre couche et diamètre de buse.
La bonne combinaison pour votre projet
Choisissez d’abord la technologie et le matériau en fonction de l’usage. Préparez ensuite la machine, partez d’un profil connu et validez une petite pièce avant une longue impression. Une calibration comprise et reproductible vaut mieux qu’une série de réglages changés au hasard.
Passer à la pratique avec les tutoriels vidéoLes questions fréquentes
Les repères à garder sous la main.
Quel filament choisir pour commencer ?
Le PLA standard est un point de départ simple pour apprendre. Commencez avec le profil du fabricant de votre imprimante et une bobine dont les recommandations sont clairement indiquées.
Une CoreXY imprime-t-elle forcément mieux qu’une cartésienne ?
Non. La rigidité, le montage, l’extrusion, le refroidissement et le profil comptent aussi. La cinématique décrit les mouvements ; elle ne constitue pas un classement de qualité.
Une IDEX est-elle une autre technologie que le FDM ?
Non. IDEX désigne deux extrudeurs indépendants. Il s’agit toujours de dépôt de filament lorsque ces têtes extrudent du plastique fondu. Ce système peut être associé à plusieurs architectures de déplacement.
Quelle hauteur de couche avec une buse de 0,4 mm ?
0,20 mm est un repère courant pour commencer. Une couche plus fine améliore surtout le détail vertical ; elle allonge le temps d’impression. Restez dans les limites du profil et, en règle générale, sous environ 80 % du diamètre de buse.
Pourquoi la grosse buse réduit-elle parfois la vitesse proposée ?
Une ligne plus large et plus épaisse consomme davantage de matière par millimètre parcouru. À débit volumique égal, sa vitesse linéaire doit baisser. Elle peut malgré cela fabriquer la pièce plus vite en déposant davantage de matière à chaque passage.
Le calculateur remplace-t-il le profil de mon imprimante ?
Non. Il propose un point de départ et une estimation de débit. Conservez les accélérations, la rétraction, la compensation de pression et les limites du profil validé pour votre machine.
Peut-on calculer les paramètres d’une imprimante résine ici ?
Le calculateur est réservé au filament FDM/FFF. Pour la résine, l’exposition dépend de la machine, de la résine et de la hauteur de couche : utilisez le profil fabricant et un test d’exposition adapté.
Pourquoi ne pas régler la rétraction automatiquement ?
La longueur et la vitesse dépendent fortement de la tête, de l’entraînement et du filament. Une valeur générique peut aggraver le problème. Partez du profil machine puis réalisez un essai dédié, après avoir vérifié l’humidité de la bobine.
Faut-il 100 % de remplissage pour une pièce solide ?
Pas systématiquement. L’orientation, les parois, la liaison entre couches et le matériau sont déterminants. Une densité élevée ne compense pas une mauvaise orientation ou une extrusion défectueuse. Validez la pièce dans ses conditions réelles d’usage.
Mon impression a un défaut : par quoi commencer ?
Observez à quel moment il apparaît, vérifiez le plateau et la première couche, puis le filament et l’extrusion. Changez un seul réglage à la fois et utilisez notre diagnostic des 26 défauts pour cibler les essais.
Une résine lavable à l’eau est-elle sans danger ?
Non. Cette propriété concerne le lavage, pas l’innocuité. Les protections et les consignes de la fiche de sécurité restent nécessaires. L’eau chargée de résidus de résine doit être collectée et traitée par une filière adaptée, sans rejet à l’évier.
Quel temps d’exposition choisir pour une résine ?
Partez du profil prévu pour la référence de résine et votre imprimante. La couleur, la hauteur de couche, la lumière de la machine et la température peuvent modifier le résultat. Validez avec un test adapté plutôt que de reprendre un temps générique.
Une résine « ABS-like » remplace-t-elle un filament ABS ?
Pas automatiquement. Ce sont des matériaux et des procédés différents. Comparez la rigidité, l’allongement, la tenue aux chocs et à la chaleur du produit après son traitement prescrit, puis testez la pièce dans son usage réel.
Pour approfondir
Guide et illustrations préparés avec l’assistance d’outils d’IA, à partir des documentations techniques ci-dessous, consultées le 3 novembre 2026. Les visuels représentent des échantillons et des architectures de principe : ce ne sont pas des photographies d’essais réalisés à l’atelier. Les réglages du calculateur sont une synthèse générique de CrazyMakers ; ils ne reproduisent pas un profil constructeur et ne constituent pas une validation expérimentale de chaque matériau sur chaque machine.
- Prusa : comparaison des familles de filaments ; les fiches de chaque matériau sont liées dans les cartes.
- Prusa : couches et périmètres et débit volumique.
- Formlabs : comparaison FDM, SLA et SLS et précautions pour les résines.
- L’aide-mémoire des matériaux CrazyMakers et les règles de sécurité de l’atelier.